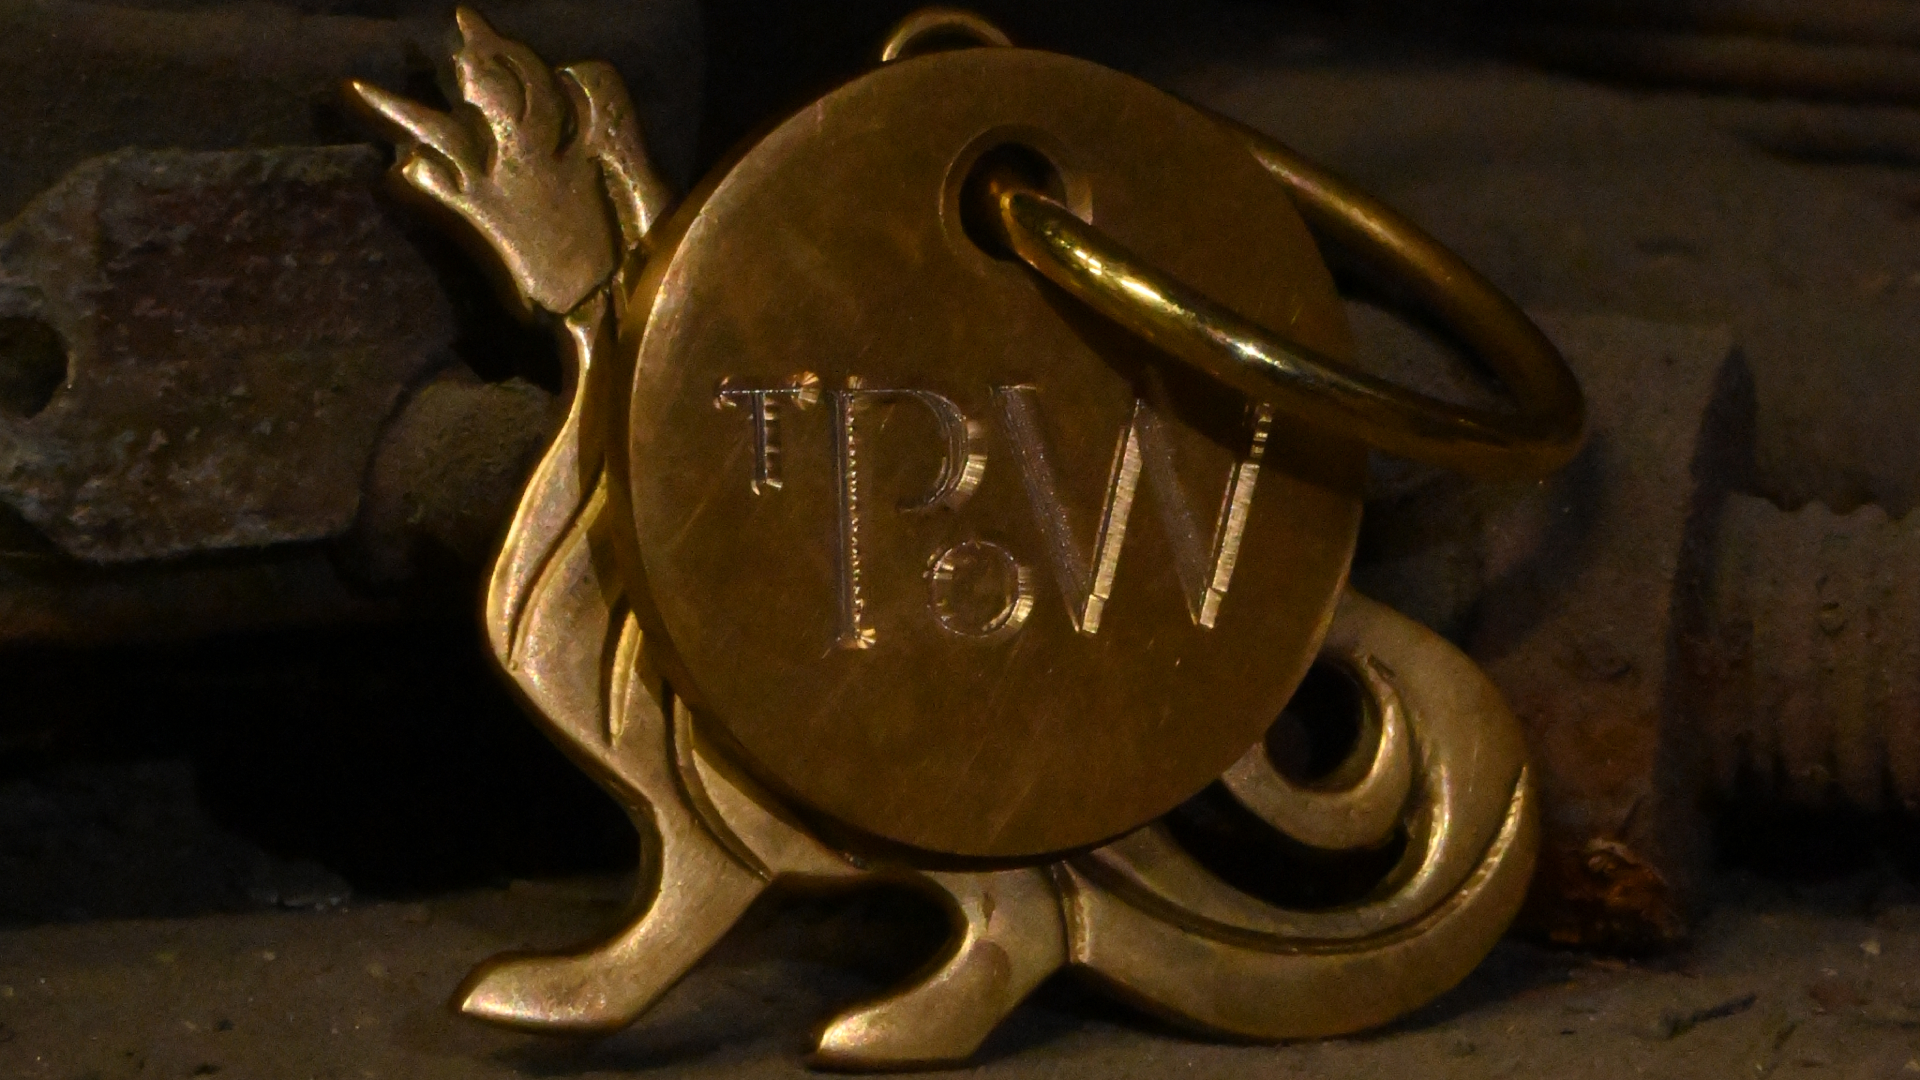
Fonderia Valese racconta la Serenissima con oggetti che evocano lo splendore della città, come i portachiavi dell’hotel Londra Palace realizzati con il supporto della fondazione della famiglia Babini.
Il fuoco della Fonderia Valese, ultima rimasta a Venezia, arde tra sabbia e stampi di ferro. Qui, dove da oltre un secolo si dà forma al metallo con gesti lenti, Carlo Semenzato è tra i pochi a praticare ancora la formatura “a staffa”, che trasforma ottone e bronzo in maniglie e leoni rampanti, capaci di onorare la memoria della città.
The Place of Wonders e i portachiavi per Londra Palace

The Place of Wonders, fondazione che valorizza i mestieri d’eccellenza italiani, ha scelto Valese come partner, realizzando per il Londra Palace i portachiavi in ottone della Capsule Collection della Fondazione e del Londra Palace Venezia del 2024, su disegno fornito da The Hospitality Experience. Una forma che interpreta i tre animali simbolo dell’hotel – leone, pavone e drago – con l’eleganza di una fusione minuziosa e fatta a mano.
La creazione della forma in sabbia di Fonderia Valese

Il processo inizia con la creazione di una forma in sabbia, che riporta il negativo dell’oggetto da realizzare. Questo procedimento può avvenire con stampi in sabbia verde o in sabbia sintetica legata con resine. Il materiale viene compresso attorno a un modello, che viene successivamente rimosso lasciando un’impronta perfetta.
La fusione del metallo a 1300 gradi

Il metallo grezzo viene caricato in un crogiolo all’interno del forno, che viene portato alla temperatura di circa 1300°C (questa può variare in base al materiale utilizzato come ferro, bronzo o alluminio). Il metallo si fonde, diventando liquido ed è pronto per la colata.
La colata e il raffreddamento negli stampi
Il metallo fuso viene versato nella forma attraverso appositi canali di colata. Dopodiché è necessario attendere che il materiale si raffreddi e solidifichi all’interno della forma. Gli stampi pieni vengono lasciati a terra per consentire il raffreddamento del pezzo fuso. Questo processo può durare da pochi minuti a diverse ore, a seconda delle dimensioni dell’oggetto da realizzare e del materiale.
L’estrazione e la prima lavorazione del pezzo alla Fonderia Valese
Una volta raffreddato, lo stampo in sabbia viene rotto per estrarre il pezzo metallico. In questa fase, l’oggetto fuso è ancora grezzo e ricoperto da residui di sabbia e memorie di fuoco. Se necessario, l’oggetto può essere sottoposto a trattamenti termici per migliorarne le proprietà meccaniche. Successivamente, viene separato dalla sabbia e sottoposto a operazioni di sbavatura, rimozione dei canali di colata e finitura superficiale.
Finitura e la lucidatura dei portachiavi

La finitura risulta ancora piuttosto opaca dopo l’applicazione del colore sulla tomaia. Una volta che lo strato finale si è asciugato, viene aggiunta la cera d’api, poi lucidata a mano per ottenere la brillantezza intensa tipica dell’elegante portachiavi metallico.
Foto di Dario Garofalo
Articolo tratto dal numero estivo di Robb Report Italia